 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
ความเข้าใจผิดที่พบบ่อยเกี่ยวกับเครื่องอัดรีดแบบสกรูคู่: ทำลายความเชื่อดั้งเดิมเพื่อเพิ่มประสิทธิภาพกระบวนการอัดรีด
Ningbo Fangli เทคโนโลยี บจก.คือผู้ผลิตอุปกรณ์เครื่องจักรกลด้วยประสบการณ์เกือบ 30 ปีของอุปกรณ์การอัดรีดท่อพลาสติก, การคุ้มครองสิ่งแวดล้อมใหม่และอุปกรณ์วัสดุใหม่. นับตั้งแต่ก่อตั้ง Fangli ได้รับการพัฒนาตามความต้องการของผู้ใช้ เราได้พัฒนาการวิจัยและพัฒนาที่เป็นอิสระเกี่ยวกับเทคโนโลยีหลักและการย่อยและการดูดซึมของเทคโนโลยีขั้นสูงและวิธีการอื่นๆ ด้วยการปรับปรุงอย่างต่อเนื่องสายการอัดรีดท่อพีวีซี, สายการอัดรีดท่อ PP-R, สายการอัดรีดท่อจ่ายน้ำ PE / ท่อแก๊สซึ่งได้รับการแนะนำโดยกระทรวงการก่อสร้างของจีนให้ทดแทนสินค้านำเข้า เราได้รับชื่อ "แบรนด์ชั้นนำในจังหวัดเจ้อเจียง"
ในอุตสาหกรรมการผสมพลาสติก ชิ้นส่วนพลาสติกเกือบทุกชิ้นต้องอาศัยการประมวลผลสูตรโพลีเมอร์ที่ซับซ้อนโดยเครื่องอัดรีดแบบสกรูคู่(ทีเอสอี). ด้วยคุณลักษณะการผสมที่ยอดเยี่ยม ประสิทธิภาพการผลิตสูง และความสม่ำเสมอของผลิตภัณฑ์ที่เหนือกว่าเครื่องอัดรีดแบบสกรูคู่ได้กลายเป็นผู้นำในการประนอมอย่างต่อเนื่องอย่างไม่มีปัญหา
อย่างไรก็ตาม แม้ว่าเทคโนโลยีนี้จะได้รับการพัฒนามานานกว่าศตวรรษแล้ว แต่ผู้ปฏิบัติงานจำนวนมากยังคงมีความเข้าใจผิดเกี่ยวกับหลักการสำคัญของเทคโนโลยีนี้ ซึ่งนำไปสู่การเบี่ยงเบนระหว่างการขยายกำลังการผลิตหรือการผลิตจริง วันนี้ เราจะวิเคราะห์ความเข้าใจผิดที่พบบ่อย 5 อันดับแรกเกี่ยวกับเครื่องอัดรีดแบบสกรูคู่อย่างลึกซึ้ง
ความเข้าใจผิดที่ 1: ประสิทธิภาพของสกรูคู่นั้นไวต่อการสึกหรอเป็นอย่างยิ่ง
หลายคนเชื่อว่าเมื่อสกรูสึก ประสิทธิภาพของเครื่องจักรจะลดลงอย่างรวดเร็ว ความจริงก็คือ: โดยทั่วไปแล้ว เครื่องอัดรีดแบบสกรูคู่มีความไวต่อการสึกหรอน้อยกว่าเครื่องอัดรีดแบบสกรูเดี่ยว
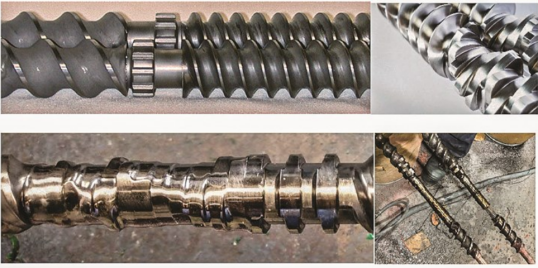
สกรูไม่จำเป็นต้องสะอาดและเงางามเหมือนภาพด้านบน แต่ไม่อนุญาตให้สวมใส่โดยเด็ดขาดตามที่แสดงในภาพด้านล่าง (แหล่งรูปภาพ: Leistritz)
- ข้อได้เปรียบในการลำเลียงเชิงบวก:สกรูคู่ที่หมุนร่วมมีเอฟเฟกต์การเช็ดตัวเองที่เป็นเอกลักษณ์ ความเร็วพื้นผิวด้านตรงข้ามในเขตที่เชื่อมต่อกันทำให้มีความสามารถในการลำเลียงเชิงบวกที่แข็งแกร่งกว่าสกรูตัวเดียว
- ความทนทานต่อการสึกหรอมาก:ในกระบวนการแบบสกรูคู่ โดยทั่วไปส่วนประกอบของสกรูหรือปลอกท่อจะยังคงทำงานได้อย่างถูกต้องแม้ว่าจะมีการสึกหรอของเส้นผ่านศูนย์กลาง 3-5% ก็ตาม เนื่องจากเราสามารถปรับความเร็วของสกรูได้อย่างอิสระเพื่อชดเชยระยะห่างที่เพิ่มขึ้น ในทางตรงกันข้าม ขีดจำกัดการสึกหรอของสกรูเดี่ยวโดยทั่วไปจะอยู่ที่ 1-2% เท่านั้น
- ต้นทุนทดแทนในท้องถิ่นต่ำ:สกรูคู่ใช้การออกแบบแบบแยกส่วนแบบแยกส่วน การสึกหรอมักกระจุกตัวอยู่ในบริเวณที่มีแรงเฉือนและแรงกดสูง (ประมาณ 25-30% ของความยาวทั้งหมด) ดังนั้นการบำรุงรักษาจึงต้องเปลี่ยนเฉพาะส่วนประกอบเฉพาะเหล่านั้นเท่านั้น
เคล็ดลับจากผู้เชี่ยวชาญ:โดยทั่วไปแล้วสกรูจำเป็นต้องเปลี่ยนบ่อยกว่าถังถึงสี่เท่า เนื่องจากส่วนปลายเกลียวของสกรูจะสัมผัสกับวัสดุอยู่ตลอดเวลา ในขณะที่พื้นผิวของลำกล้องสัมผัสกับองค์ประกอบเฉพาะเพียงประมาณ 25% เท่านั้น
ความเข้าใจผิด 2: Vent Stuffer สามารถแก้ปัญหาน้ำท่วมช่องระบายอากาศทั้งหมดได้
เมื่อ "การระบายน้ำท่วม" เกิดขึ้นที่ช่องระบายอากาศ หลายๆ คนจะเพิ่มช่องระบายอากาศโดยสัญชาตญาณ อย่างไรก็ตาม สิ่งนี้มักทำหน้าที่เป็น "พลาสเตอร์ช่วย" เพื่อปกปิดปัญหา และอาจทำให้ระบบซับซ้อนโดยไม่จำเป็นด้วยซ้ำ
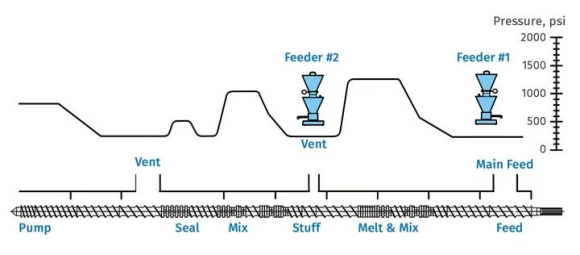
การออกแบบสกรูในอุดมคติทำให้มั่นใจได้ว่าแรงดันเป็นศูนย์ที่ช่องระบายอากาศและจุดป้อนที่ปลายน้ำ
- การออกแบบคือกุญแจสำคัญ: หากการออกแบบสกรูไม่เพียงพอหรือมีแรงดันย้อนกลับอย่างรุนแรงในส่วนการปั๊ม สารที่ละลายจะไหลเข้าสู่ช่องระบายอากาศโดยตรง เครื่องอัดช่องระบายอากาศไม่สามารถแก้ปัญหาน้ำท่วมโดยพื้นฐานที่เกิดจากการออกแบบสกรูที่ไม่ดีได้
- วัตถุประสงค์ที่แท้จริงของ Vent Stuffer: เหมาะสำหรับสูตรที่มีวัสดุที่ยังไม่ละลาย (เช่น สารตัวเติมที่เป็นผง) เพื่อป้องกันไม่ให้ของแข็งเหล่านี้สะสมที่ช่องระบายอากาศเมื่อถูกลำเลียงด้วยไอน้ำความเร็วสูง
- การวิเคราะห์สาเหตุ: หากช่องระบายอากาศที่ทำงานตามปกติเริ่มมีน้ำท่วม ควรให้ความสำคัญกับการตรวจสอบการสึกหรอของสกรู/บาร์เรล ความล้มเหลวของระบบทำความเย็น การอุดตันของชุดตะแกรง หรือแรงดันแม่พิมพ์สูง แทนที่จะอาศัยตัวบรรจุช่องระบายอากาศ
ความเข้าใจผิดที่ 3: คาดว่าจะมีการขยายขนาดเชิงเส้นในขั้นตอนเดียวจากห้องปฏิบัติการไปยังสายการผลิต
"สูตรนี้ใช้ได้ในห้องแล็บ ดังนั้นมันจะใช้ได้กับสายการผลิตอย่างแน่นอน" สมมติฐานนี้มักจะล้มเหลวในทางปฏิบัติ
- ความซับซ้อนของเงื่อนไขขอบเขต: การขยายขนาดสำหรับการผลิตเกี่ยวข้องกับ "เงื่อนไขขอบเขต" หลายประการ รวมถึงปริมาตรอิสระ การถ่ายเทความร้อน (การควบคุมอุณหภูมิหลอมละลาย) การถ่ายเทมวล (การผสมและการทำให้ระเหย) และข้อจำกัดของแรงบิด
- การขยายขนาดแบบไม่เชิงเส้น: กระบวนการจำกัดปริมาตรจะปรับขนาดตามลูกบาศก์ของเส้นผ่านศูนย์กลางของสกรู (D³) ในขณะที่กระบวนการจำกัดการถ่ายเทความร้อนจะปรับขนาดตามสี่เหลี่ยมจัตุรัส (D²) ความแตกต่างระหว่างสิ่งเหล่านี้มีมากมาย
- หลักปฏิบัติ: ปริมาณงานของห้องปฏิบัติการหรือสายการผลิตระดับนำร่องไม่ควรน้อยกว่า 1/10 ของปริมาณงานการผลิตเป้าหมาย หากช่องว่างมีขนาดใหญ่ขึ้น ความน่าเชื่อถือของการคำนวณแบบขยายขนาดจะลดลงอย่างมาก
ความเข้าใจผิดที่ 4: เครื่องอัดรีดแบบสกรูคู่ไม่เหมาะสำหรับการฉีดของเหลว
การบรรลุระดับการฉีดของเหลวในเชิงพาณิชย์เกิน 70% นั้นเป็นไปได้โดยสิ้นเชิง
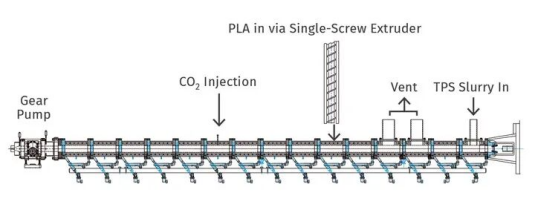
การออกแบบสกรูคู่ที่ปรับให้เหมาะสมซึ่งรวมส่วนการหลอม การผสม การฉีด CO₂ ที่วิกฤตยิ่งยวด การทำความเย็น และการปั๊ม
- ปัจจัยสำคัญ: หัวใจสำคัญของการฉีดที่ประสบความสำเร็จนั้นอยู่ที่ความหนืดของของเหลวและความสามารถในการละลายในโพลีเมอร์
- อุปกรณ์ที่หลากหลาย: สามารถเลือกระบบฉีด เช่น ปั๊มเกียร์ ปั๊มลูกสูบ ปั๊มรีดท่อ หรือปั๊มไดอะแฟรมได้ตามลักษณะของของเหลว
- เทคนิคการฉีดแบบทีละขั้นตอน: สำหรับสูตรของเหลวที่มีเปอร์เซ็นต์สูง (เช่น >70%) สิ่งสำคัญคือการฉีดแบบทีละขั้นตอนเพื่อป้องกันของเหลวรวมตัวกันภายในช่องสกรู
- การใช้งานที่วิกฤตยิ่งยวด: เทคโนโลยีสกรูคู่สมัยใหม่สามารถฉีดของเหลวที่วิกฤตยิ่งยวดได้อย่างเสถียรสำหรับการเกิดฟอง การทำลายล้าง หรือการช่วยเหลือการทำให้เป็นพลาสติก
ความเข้าใจผิดที่ 5: แรงบิดเฉพาะ (หรือความหนาแน่นของแรงบิด) คือตัวบ่งชี้แรงบิดแต่เพียงผู้เดียว
เมื่อประเมินประสิทธิภาพของเครื่องอัดรีด เราจะพูดถึง "แรงบิดเฉพาะ" (ST หรือที่เรียกว่า Torque Density, TD) บ่อยครั้ง
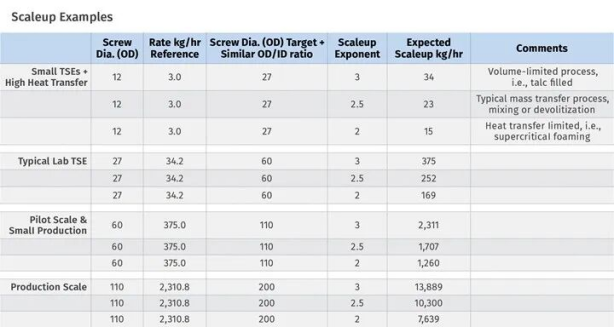
แรงบิดจำเพาะที่เหมือนกันแต่อัตราส่วน OD/ID ที่แตกต่างกันส่งผลให้ปริมาณอิสระและลักษณะการประมวลผลแตกต่างกันอย่างมาก
- ข้อจำกัดด้านคำจำกัดความ: สูตรสำหรับแรงบิดเฉพาะคือ ST = Md / a³ โดยที่ Md คือแรงบิดสูงสุดต่อเพลา และ a คือระยะห่างจากศูนย์กลาง
- มองข้ามปริมาตร: การคำนวณนี้ไม่ได้สะท้อนถึงปริมาตรอิสระของสกรู (FV) ปริมาตรอิสระขึ้นอยู่กับอัตราส่วนเส้นผ่านศูนย์กลางภายนอกต่อด้านใน (OD/ID) ของสกรู และส่งผลโดยตรงต่อปริมาณงานของวัสดุ
- การประเมินที่ครอบคลุม: เมื่อเลือกอุปกรณ์ จะต้องค้นหาสมดุลที่เหมาะสมที่สุดระหว่างความจุแรงบิดและปริมาตรสกรูที่มีอยู่
การทำความเข้าใจตรรกะพื้นฐานของการผสมสกรูคู่และการหลีกเลี่ยงกับดักการรับรู้ทั่วไปเหล่านี้เป็นก้าวแรกในการปรับปรุงคุณภาพและประสิทธิภาพการผลิต
หากท่านต้องการข้อมูลเพิ่มเติมNingbo Fangli เทคโนโลยี บจก.ยินดีต้อนรับคุณที่จะติดต่อเพื่อสอบถามรายละเอียด เราจะให้คำแนะนำทางเทคนิคอย่างมืออาชีพหรือคำแนะนำในการจัดซื้ออุปกรณ์
ส่งคำถาม
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว