 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
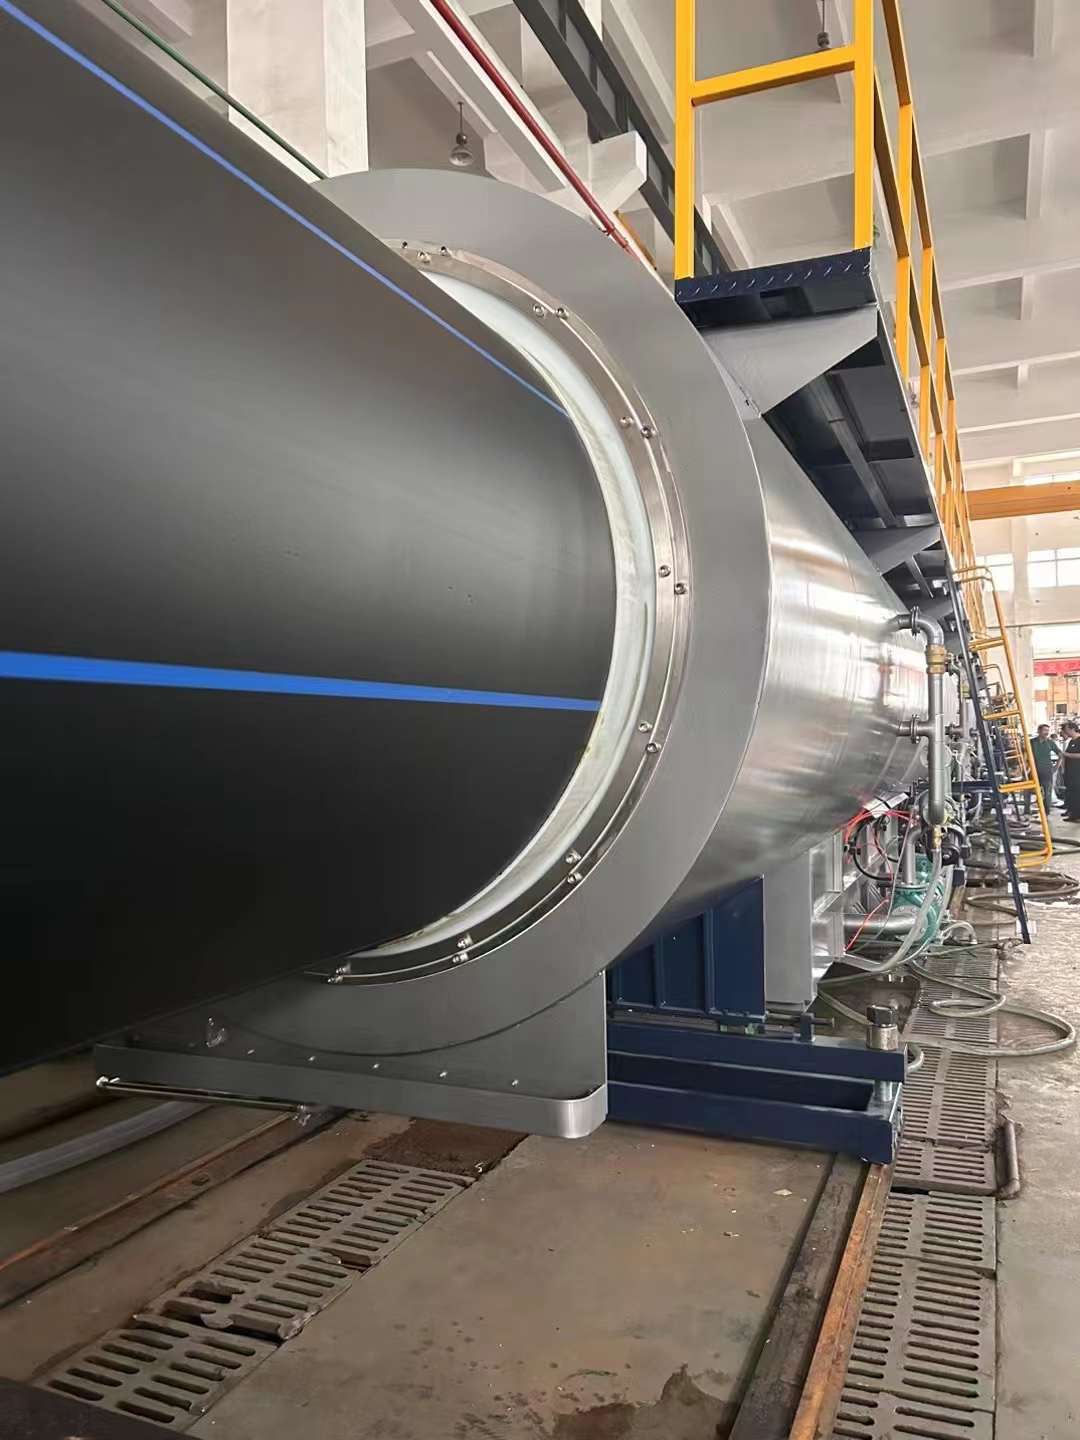
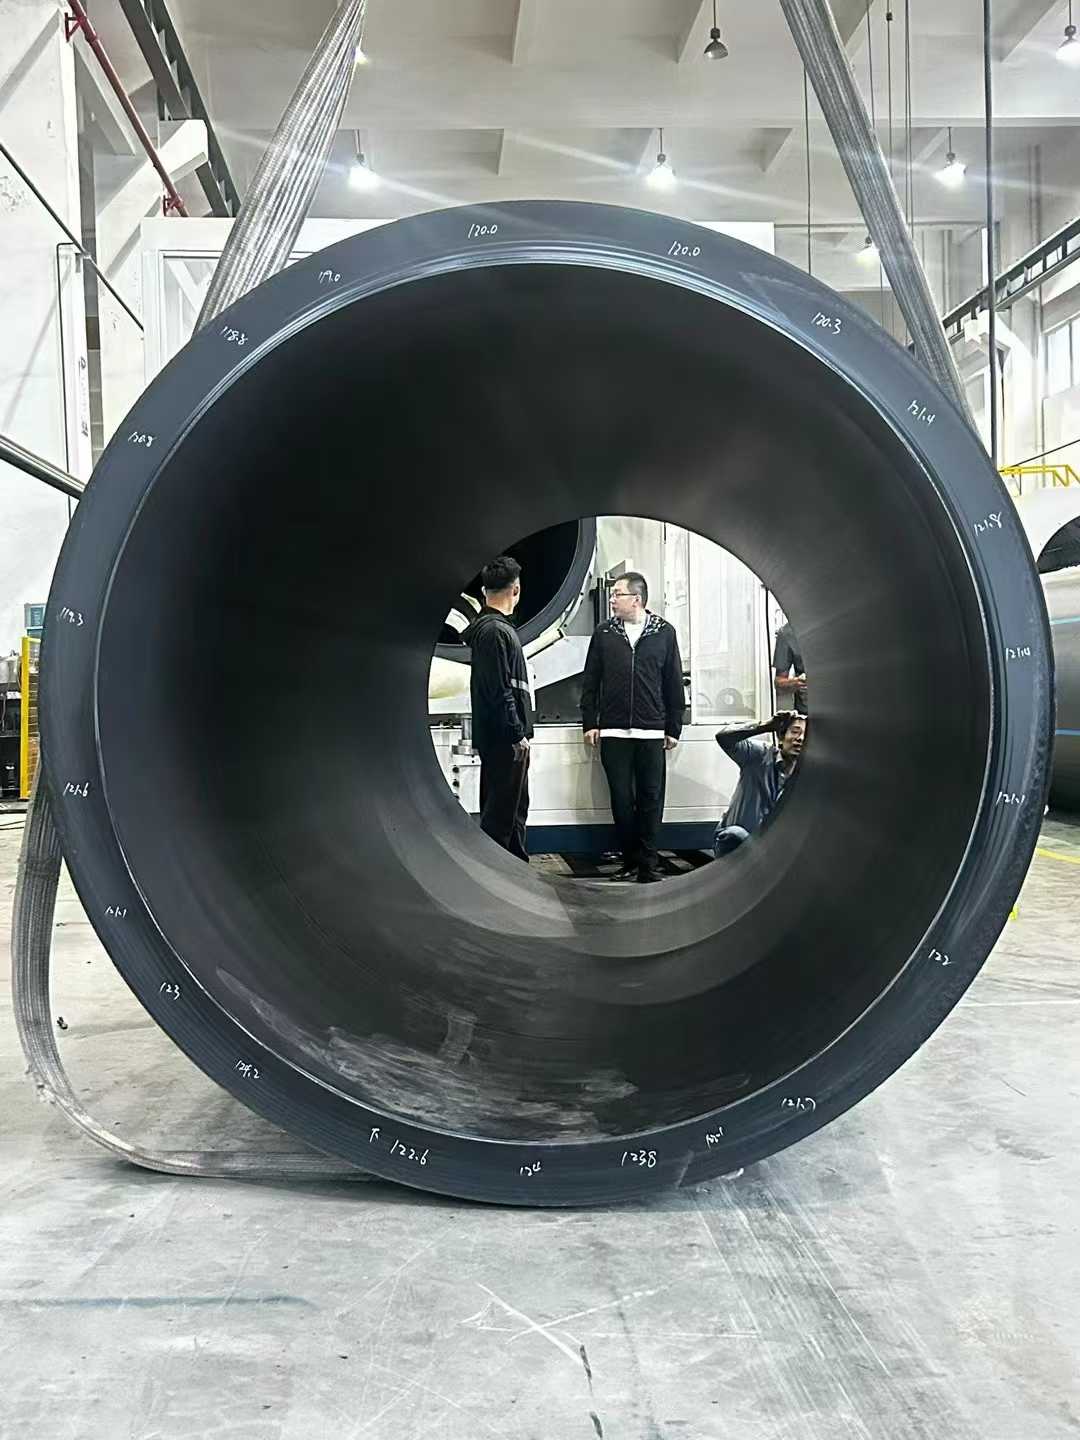
ท่อ PE ที่มีเส้นผ่านศูนย์กลางขนาดใหญ่มากกว่า 2000 มม
Ningbo Fangli เทคโนโลยี บจก.คือผู้ผลิตอุปกรณ์เครื่องจักรกลด้วยประสบการณ์กว่า 30 ปีของอุปกรณ์การอัดรีดท่อพลาสติกการคุ้มครองสิ่งแวดล้อมใหม่และอุปกรณ์วัสดุใหม่ นับตั้งแต่ก่อตั้ง Fangli ได้รับการพัฒนาตามความต้องการของผู้ใช้ เราได้พัฒนาการวิจัยและพัฒนาที่เป็นอิสระเกี่ยวกับเทคโนโลยีหลักและการย่อยและการดูดซึมของเทคโนโลยีขั้นสูงและวิธีการอื่นๆ ด้วยการปรับปรุงอย่างต่อเนื่องสายการอัดรีดท่อพีวีซี, สายการอัดรีดท่อ PP-R,สายการอัดรีดท่อจ่ายน้ำ PE / ท่อแก๊สซึ่งได้รับการแนะนำโดยกระทรวงการก่อสร้างของจีนให้ทดแทนสินค้านำเข้า เราได้รับชื่อ "แบรนด์ชั้นนำในจังหวัดเจ้อเจียง"
การขยายตัวของเมืองที่เพิ่มขึ้นและผลกระทบที่เพิ่มขึ้นจากการเปลี่ยนแปลงสภาพภูมิอากาศส่งผลให้การจัดหาน้ำจืดและการบำบัดน้ำเสียมีความสำคัญมากขึ้น คาดว่าความต้องการนี้จะยังคงมีอยู่และทวีความรุนแรงมากขึ้น ในช่วงหลายปีที่ผ่านมา ประสิทธิภาพของท่อพลาสติกในการจัดการน้ำได้รับการปรับปรุงผ่านการเพิ่มประสิทธิภาพของวัสดุ ความก้าวหน้าในเทคโนโลยีอุปกรณ์ และวิธีการการผลิต เนื่องจากความต้องการปริมาณการลำเลียงน้ำจำนวนมาก ความต้องการสำหรับเส้นผ่านศูนย์กลางท่อที่ใหญ่ขึ้นจึงเพิ่มขึ้นอย่างต่อเนื่อง
ท่อ PE มีการใช้งานที่ประสบความสำเร็จมากมายและมีกรณีส่งเสริมในด้านต่างๆ เช่น การประปาและการระบายน้ำ ก๊าซ การเกษตร และพลังงานนิวเคลียร์ โดยเฉพาะอย่างยิ่งในช่วงไม่กี่ปีที่ผ่านมา มีความก้าวหน้าหลายครั้งในด้านท่อ PE ผนังหนาที่มีเส้นผ่านศูนย์กลางขนาดใหญ่โดยเฉพาะสำหรับการใช้งานพลังงานนิวเคลียร์ โดยวางตำแหน่งอุตสาหกรรมในระดับแนวหน้า
ความท้าทายในการผลิตท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ควรได้รับการแก้ไขอย่างไร เทคโนโลยีอุปกรณ์และผังกระบวนการที่เกี่ยวข้องในการผลิตท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่มีอะไรบ้าง แนวโน้มการออกแบบในอนาคตและความท้าทายสำหรับท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่มีอะไรบ้าง วันนี้เราขอแนะนำ "ประเด็นสำคัญสำหรับอุปกรณ์สตาร์ทอัพและเทคโนโลยีการผลิตท่อ PE ที่มีเส้นผ่านศูนย์กลาง 2 เมตรขึ้นไป"
I. การกำหนดค่าอุปกรณ์และการดีบัก
1. การเลือกเครื่องอัดรีดและพารามิเตอร์
1.1. ใช้แรงบิดสูงเครื่องอัดรีดแบบสกรูเดี่ยวด้วยอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลาง ≥ 40:1 และเส้นผ่านศูนย์กลางของสกรู 120 มม. เพื่อให้มั่นใจว่ามีการหลอมพลาสติกที่สม่ำเสมอและมีประสิทธิภาพสูง ควรได้ผลผลิตสูงในขณะที่รับประกันการขึ้นรูปวัสดุที่สม่ำเสมอและการอัดขึ้นรูปที่หลอมละลายที่อุณหภูมิต่ำ
1.2. กำหนดค่าระบบควบคุม PLC จากแบรนด์ต่างประเทศ โดยต้องมีความแม่นยำในการควบคุมอุณหภูมิอยู่ภายใน ±0.5°C เพื่อหลีกเลี่ยงการเปลี่ยนแปลงความหนาของผนังท่อที่เกิดจากความผันผวนของอุณหภูมิหลอมละลาย
2. ระบบแม่พิมพ์และสอบเทียบ
2.1. แม่พิมพ์ต้องใช้โครงสร้างเกลียว (เหล็กโลหะผสมหลอม + ชุบโครเมี่ยม) โดยมีระบบทำความร้อนไฟฟ้าแบบแบ่งโซนในแกนเพื่อการปรับอุณหภูมิที่แม่นยำ แม่พิมพ์ที่มีโครงสร้างเกลียวยาวปริมาณมากมาพร้อมกับช่องการไหลของเกลียวจำนวนมากที่ได้รับการปรับปรุงและโครงสร้างการระบายความร้อนด้วยอากาศ/น้ำมัน เพื่อรักษาอุณหภูมิหลอมเหลวให้คงที่ยิ่งขึ้น
2.2. ควรปรับระยะห่างระหว่างปลอกเครื่องสอบเทียบและหัวดายให้สั้น (โดยทั่วไปคือ ≤ 5 ซม.) และแรงดันน้ำในถังสอบเทียบสุญญากาศจะต้องมีความสมดุลเพื่อลดการกระเพื่อมหรือร่องบนพื้นผิวของท่อ
2.3. เครื่องหล่อเย็น/ตัวแลกเปลี่ยนควรได้รับการกำหนดค่าระหว่างเครื่องอัดรีดและแม่พิมพ์ ซึ่งสามารถลดอุณหภูมิหลอมละลายได้อย่างมาก เอาชนะการหย่อนคล้อยของวัสดุ HDPE และรับประกันความหนาของผนังท่อที่สม่ำเสมอ
ครั้งที่สอง การเตรียมตัวก่อนสตาร์ทอัพ
1. การปรับสภาพวัตถุดิบ
ใช้เรซินโพลีเอทิลีนความหนาแน่นสูง (HDPE) โดยเฉพาะ PE100 หรือเกรดสูงกว่า เมื่อผสมมาสเตอร์แบทช์ ให้ทำให้แห้งโดยมีความชื้น ≤ 0.01% เพื่อป้องกันไม่ให้ฟองละลายหรือการย่อยสลาย เช่น เกรด JHMGC100LST
2. การอุ่นอุปกรณ์และการดีบักอุปกรณ์
2.1. การทำความร้อนหัวดายควรดำเนินการเป็นระยะ: สำหรับการสตาร์ทครั้งแรก ให้อุ่นก่อน 5-6 ชั่วโมง (ที่ 220°C) เมื่อเปลี่ยนแม่พิมพ์ ให้อุ่นเครื่องเป็นเวลา 4-5 ชั่วโมงเพื่อให้แน่ใจว่าแม่พิมพ์ได้รับความร้อนสม่ำเสมอ
2.2. หลังจากติดตั้งปลอกกันน้ำสำหรับสอบเทียบ ให้ใช้ฟีลเลอร์เกจเพื่อปรับระดับและช่องว่าง (ข้อผิดพลาด ≤ 0.2 มม.) เพื่อหลีกเลี่ยงความเยื้องศูนย์ของท่อหรือความหนาของผนังไม่สม่ำเสมอ
ที่สาม การควบคุมพารามิเตอร์กระบวนการ
1. อุณหภูมิและความดัน
1.1. ตั้งค่าโซนอุณหภูมิของเครื่องอัดรีดตาม Melt Flow Index ของวัตถุดิบ: โซน 1: 160-170°C, โซน 2: 180-190°C, โซนหัวดาย: 200-210°C ความดันหลอมเหลวควรมีความเสถียรระหว่าง 15-25 MPa
1.2. อุณหภูมิแกนกลางในแม่พิมพ์สูงเกินไป (> 220°C) จะทำให้ผนังด้านในหยาบ จำเป็นต้องมีการควบคุมที่แม่นยำผ่านระบบหมุนเวียนน้ำมันถ่ายเทความร้อน
2. การทำความเย็นและการดึงออก
2.1. ควบคุมอุณหภูมิของน้ำในถังสอบเทียบสุญญากาศระหว่าง 10-20°C ใช้การระบายความร้อนแบบทีละขั้นตอนในถังทำความเย็นแบบสเปรย์ (อุณหภูมิต่างกัน ≤ 10°C) เพื่อป้องกันการแตกร้าวจากความเครียดที่เกิดจากการทำความเย็นอย่างกะทันหัน
2.2. ซิงโครไนซ์ความเร็วในการลากออกกับความเร็วการอัดขึ้นรูป (ข้อผิดพลาด ≤ 0.5%) แรงฉุดของการลากตัวหนอนควรอยู่ที่ ≥ 5 ตันเพื่อให้แน่ใจว่าท่อยืดสม่ำเสมอ
IV. การควบคุมคุณภาพและการแก้ไขปัญหา
1. การจัดการกับข้อบกพร่องของพื้นผิว
1.1. พื้นผิวหยาบ: ตรวจสอบช่องน้ำอุดตันหรือแรงดันน้ำไม่สม่ำเสมอในปลอกเครื่องสอบเทียบ ทำความสะอาดหัวฉีดและปรับอัตราการไหลเพื่อให้เกิดความสมดุล
1.2. ร่อง/ระลอกคลื่น: ทำความสะอาดสิ่งสกปรกจากขอบแม่พิมพ์ ปรับแรงดันลบในถังสอบเทียบสุญญากาศ (-0.05 ~ -0.08 MPa) เปลี่ยนชุดหน้าจอหากจำเป็น
2. รับประกันความแม่นยำของมิติ
วัดเส้นผ่านศูนย์กลางภายนอกของท่อ (ความคลาดเคลื่อน ±0.5%) และความหนาของผนัง (ความคลาดเคลื่อน ±5%) ทุกๆ 30 นาที หากค่าเกินมาตรฐาน ให้ปรับช่องว่างแม่พิมพ์หรือความเร็วในการลากออก
3. วิธีแก้ปัญหาความหนาไม่สม่ำเสมอ ความหย่อนคล้อย และรูปไข่
3.1. ปัญหาความหนาไม่สม่ำเสมอ
3.1.1 การสอบเทียบและการปรับแม่พิมพ์
A. ในระหว่างการติดตั้งแม่พิมพ์ ต้องแน่ใจว่ามีจุดศูนย์กลางระหว่างขอบแม่พิมพ์และแมนเดรลอย่างเคร่งครัด ขันโบลต์ให้แน่นทีละขั้นตอนตามเข็มนาฬิกา จากนั้นคลายออกหนึ่งรอบเพื่อหลีกเลี่ยงการเยื้องศูนย์ที่เกิดจากความเค้นเฉพาะที่
B. ปรับสลักเกลียวปรับความหนาของผนังรอบๆ ขอบแม่พิมพ์ หลังจากการปรับแต่ละครั้ง ให้ทำเครื่องหมายทิศทางบนพื้นผิวด้านนอกของท่อด้วยปากกาน้ำมันเพื่อระบุพื้นที่เบี่ยงเบนอย่างรวดเร็ว
C. ทำความสะอาดคราบวัสดุที่ถูกเผาอย่างสม่ำเสมอภายในพื้นที่ 0.5-1 ซม. ภายในขอบแม่พิมพ์ เพื่อป้องกันไม่ให้สิ่งสกปรกรบกวนการไหลของของเหลว
3.1.2 การเพิ่มประสิทธิภาพพารามิเตอร์กระบวนการ
A. ควบคุมแรงดันหลอมละลายของเครื่องอัดรีดระหว่าง 15-25 MPa ประสานความเร็วในการลากออกกับอัตราการอัดขึ้นรูป (ข้อผิดพลาด ≤ 0.5%) เพื่อหลีกเลี่ยงความผันผวนเป็นระยะซึ่งส่งผลให้ความหนาของผนังเปลี่ยนแปลง
B. ปรับระยะห่างระหว่างปลอกเครื่องสอบเทียบและขอบแม่พิมพ์เป็น ≤ 5 ซม. ปรับสมดุลมุมหัวฉีดและแรงดันน้ำที่ระบายออกในถังทำความเย็นแบบสเปรย์เพื่อให้มั่นใจในการทำความเย็นที่สม่ำเสมอ
3.1.3 การตรวจจับและแก้ไขแบบเรียลไทม์
A. ตัดตัวอย่างก่อนถังน้ำหล่อเย็น ใช้วิธีการตรวจจับแบบหลายจุด (เช่น วิธี 8 จุด) กับเครื่องเจาะรู และใช้เวอร์เนียคาลิเปอร์เพื่อช่วยในการปรับช่องว่างแม่พิมพ์
B. รวมเกจเส้นผ่านศูนย์กลางด้วยเลเซอร์สำหรับการตรวจสอบเส้นผ่านศูนย์กลางภายนอกแบบเรียลไทม์ โดยเชื่อมโยงกับระบบป้อนกลับอัตโนมัติเพื่อแก้ไขความเร็วในการลากออกหรือการเปิดช่องว่างแม่พิมพ์
3.2. ปัญหาความหย่อนคล้อย (Melt Sag)
3.2.1 การควบคุมอุณหภูมิและความเย็น
A. ลดอุณหภูมิหลอมเหลว (ต่ำกว่ากระบวนการทั่วไป 10-15°C) ใช้ระบบหมุนเวียนน้ำมันถ่ายเทความร้อนเพื่อรักษาอุณหภูมิแกนแม่พิมพ์ให้คงที่ที่ ≤ 220°C
B. ดำเนินการควบคุมความแตกต่างของอุณหภูมิในถังพ่นความเย็นแบบเป็นขั้นตอน (≤ 10°C) เพิ่มแรงดันลบในถังสอบเทียบสุญญากาศเป็น -0.05 ~ -0.08 MPa เพื่อเร่งการแข็งตัวของของเหลว
3.2.2 การปรับปรุงอุปกรณ์และกระบวนการ
A. ใช้ดายตัวจ่ายแบบเกลียวเพื่อเพิ่มประสิทธิภาพการออกแบบช่องทางการไหล เพิ่มประสิทธิภาพการรองรับการหลอมเหลว และหลีกเลี่ยงการพังทลายในพื้นที่
B. ปรับแรงดันน้ำทิ้งของปลอกสอบเทียบ (ข้อผิดพลาด ≤ 5%) ลดความเร็วในการลากออกให้ต่ำกว่า 50% ของค่าพิกัดเพื่อขยายเวลาการทำความเย็น
3.3. ปัญหาเรื่องไข่
3.3.1 การชดเชยแรงโน้มถ่วงและการเพิ่มประสิทธิภาพการสอบเทียบ
A. ติดตั้งลูกกลิ้งแก้ไขแบบหลายจุด (หนึ่งชุดทุกๆ 2 เมตร) ใช้แรงดันไฮดรอลิกเพื่อปรับแรงดันลูกกลิ้งและปรับสมดุลแรงบนท่อ
B. ปรับแรงดันน้ำทิ้งของปลอกสอบเทียบ (ข้อผิดพลาด ≤ 5%) ประสานกับการดูดที่สม่ำเสมอจากถังสอบเทียบสุญญากาศเพื่อให้แน่ใจว่ามีความกลม
3.3.2 การปรับพารามิเตอร์กระบวนการ
A. ใช้การให้ความร้อนแบบโซนบนแมนเดรล (ข้อผิดพลาด ±2°C) เพื่อป้องกันการหดตัวของโลหะหลอมที่ไม่สม่ำเสมอซึ่งทำให้เกิดรูปไข่
B. ตรวจสอบและทำความสะอาดสิ่งสกปรกจากปลอกเครื่องสอบเทียบ แผ่นรองรับ หรือแหวนซีล เพื่อหลีกเลี่ยงความต้านทานที่ไม่สม่ำเสมอซึ่งทำให้เกิดการเสียรูป
หากท่านต้องการข้อมูลเพิ่มเติมNingbo Fangli เทคโนโลยี บจก.ยินดีต้อนรับคุณที่จะติดต่อเพื่อสอบถามรายละเอียด เราจะให้คำแนะนำทางเทคนิคอย่างมืออาชีพหรือคำแนะนำในการจัดซื้ออุปกรณ์
ส่งคำถาม
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว